1. Standard: EN 10219-1
Ini ialah piawaian Eropah, bertajuk penuh:"Bahagian berongga struktur yang dikimpal sejuk daripada keluli bukan-aloi dan bijirin halus - Bahagian 1: Keadaan penghantaran teknikal."
Skop:Ia menyatakan keperluan untuksejuk-terbentuk bahagian berongga struktur dikimpal(tiub segi empat sama, segi empat tepat dan bulat) digunakan dalam pembinaan dan struktur kejuruteraan.
Perkara Utama:Ini adalah standard untuktiub struktur, menekankan sifat mekanikal, toleransi dimensi dan proses pembuatan. Ia terpakai khusus untuk tiub yang dihasilkan olehpembentukan sejuk (cth, rolling sejuk) dan kimpalan, yang merupakan proses biasa untuk paip dikimpal lingkaran.
Ia sering digunakan bersama dengan EN 10219-2.
2. Gred Bahan: S235JRH
Ini ialah penetapan gred keluli mengikut EN 10219, mengikut sistem penamaan EN 10025.
S:bermaksudKeluli struktur.
235:Menunjukkankekuatan hasil minimumsebanyak 235 MPa (Megapascals). Ini adalah ukuran utama rintangan keluli terhadap ubah bentuk.
J:Menentukan bahawa keluli bertemukeliatan impakkeperluan di0 darjah.
R:Singkatan untuk penghantaran dalam"Digulung"keadaan (biasanya digulung secara termomekanik), yang menyediakan struktur butiran yang lebih halus dan sifat mekanikal yang lebih baik.
H:Menandakan kesesuaian untukBahagian berongga.
Ringkasan Sifat Bahan Utama:
Keseimbangan kekuatan dan keliatan yang baik.
Sesuai untuk struktur yang dikimpal dengan kebolehkimpalan yang baik.
Biasa digunakan dalam struktur bangunan (stadium, dewan), rangka kerja mekanikal, sokongan dan aplikasi lain dengan beban statik atau sederhana dinamik.
3. Proses Pembuatan: Kimpalan Arka Tenggelam Lingkaran (SSAW)
Ini menerangkan kaedah pembuatan paip khusus:
Lingkaran:Jalur keluli (gegelung) dibentuk secara berterusan pada sudut tertentu (sudut lingkaran), menghasilkan jahitan heliks.
Kimpalan Arka Terendam (SAW):Kaedah kimpalan utama. Lapisan fluks berbutir meliputi kawasan kimpalan, dan arka terbakar di bawahnya, mencairkan logam asas dan wayar pengisi. Kaedah ini menghasilkankimpalan-berkualiti tinggi dengan penembusan dalam, kelajuan tinggi, penampilan cemerlang dan tiada percikan, menjadikannya ideal untuk paip-diameter besar dengan dinding yang lebih tebal.
Ciri-ciri Paip SSAW:
Kelebihan:Boleh menghasilkan paip berdiameter besar-daripada jalur keluli yang agak sempit, menawarkan fleksibiliti pengeluaran yang tinggi. Pelbagai diameter dan ketebalan dinding yang boleh dicapai. Pengeluaran yang berterusan dan cekap.
Kelemahan:Jahitan kimpalan lebih panjang berbanding dengan paip jahitan membujur (LSAW). Kawalan dimensi (cth, kebulatan) boleh menjadi lebih mencabar sedikit.
Aplikasi Biasa:Lajur struktur, paip cerucuk, saluran paip penghantaran (untuk air, gas, buburan), menara turbin angin, dsb.
4. Tafsiran Komprehensif: EN10219-1 S235JRH Paip Kimpalan Arka Terendam Lingkaran
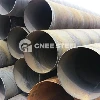
Ini adalah atiub keluli bulat yang dikimpaldihasilkan mengikut piawaian Eropah untuk bahagian berongga struktur. Ia diperbuat daripada gred keluli struktur tertentu menggunakan proses Kimpalan Arka Tenggelam Lingkaran.
Ciri & Aplikasi Utama:
Standard:Mematuhi EN 10219-1 untuk tiub struktur bentuk sejuk.
Bahan:Keluli S235JRH menawarkan kekuatan hasil minimum 235 MPa dan jaminan keliatan hentaman pada 0 darjah.
Proses:Dibuat melalui kaedah SSAW yang cekap dan teguh, sesuai untuk diameter sederhana hingga besar.
Kegunaan Utama: A paip strukturdireka bentuk untuk aplikasi-beban dalam pembinaan, infrastruktur dan rangka kerja perindustrian yang memerlukan gabungan kekuatan, kebolehkimpalan dan keberkesanan-kos.